


为了让您更地了解我们的【无缝管射线防护铅板厂家采购】产品,只需花费一分钟时间,您就能发现更多令人心动的细节和优势,为您的购物体验增添更多惊喜。
以下是:河北保定【无缝管射线防护铅板厂家采购】的图文介绍

1981~2004年,我国无缝钢管产量及表观消费量总的变化趋势是稳定、同步增长,1999年以前消费量一直高于生产量,并有一定波动(80万t左右)。2002年前表观消费量略大于国内生产量,2003年基本持平,2004年生产量略大于表观消费量,预计2005年生产量将开始明显超过表观消费量。中国无缝钢管行业产能建设现状目前我国有无缝管厂家130家左右,近200台套机组。其中能生产热轧成品管且工艺技术装备较完整的有近30家,生产总量超过了600万t,占无缝钢管总量的60%以上。 这类生产厂绝大多数为国有企业,技术装备先进,单线生产能力高(天管ф250机组、宝钢ф140机组均超过80万吨),产品质量好,是无缝钢管生产的主导企业。其余企业主要是为冷轧冷拨提供毛管或荒管坯料的中小企业,这类企业的设备比较简单,一般的流程是采用穿孔+打头或穿孔+轧管+打头后配备冷轧冷拨及酸洗(其中相当一部分企业的装备水平较低),单线生产能力较低,产品以结构管、低中压锅炉管和一些多规格小批量的冷轧冷拨产品为主。


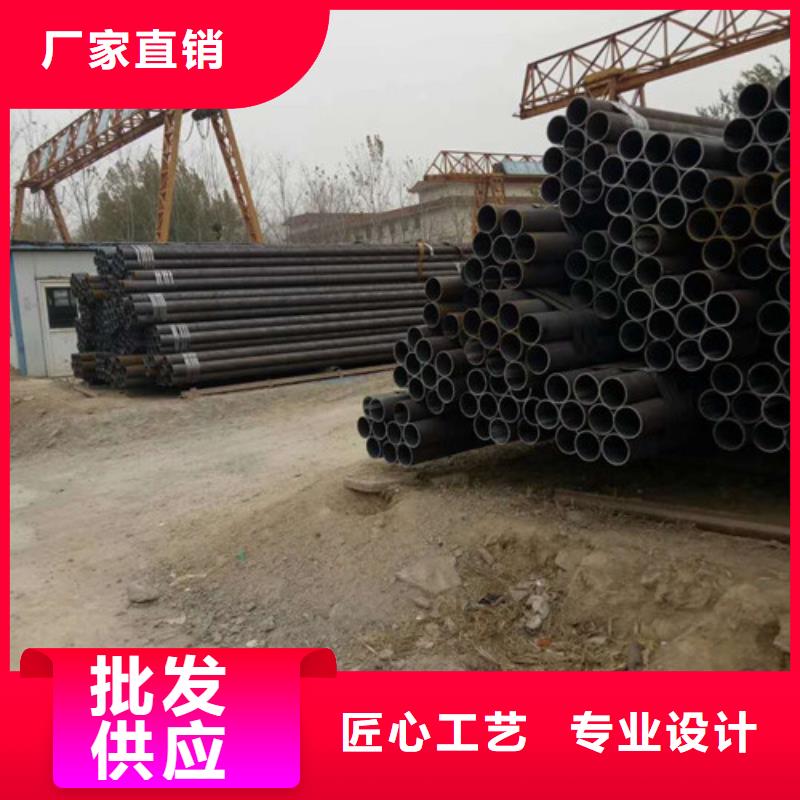
今天给大家介绍无缝钢管和焊管的区别到底在哪里?首先:主要的就是他们的成型工艺不同。普通的钢管,比如自来水水管,一般是通过将平板材经折弯后焊接起来的,这种工艺比较简单粗糙,成品加工后可以在上面发现一条焊缝。而无缝钢管一般是将熔融状态的钢水通过环形狭缝积压出来后再经拉伸等处理工艺成型,在这种工艺下就没有焊缝。在性能上,无缝钢管在承压能力上较普通钢管有很大提高,所以经常被用于高压设备使用。如液压设备的管路连接等。 而普通钢管的焊缝部位是其薄弱环节,焊缝质量也是影响其整体性能的主要因素。对现在的人们来说,无缝钢管很是熟悉。因为它在各个领域都起着举足轻重的作用。我们中国的无缝钢管在1953年10月27日, 根无缝钢管试轧成功,这也是1953年我国重工业发展中的巨大事件。或许,无缝钢管并不是什么高科技产品,但正是因为有了它才有了我们的工业的发展。无缝钢管作为输送管运输着油、气体、水源等各个流体。它就像我们人体的血管一样,为我们的祖国大地不断的运输和分配着各个能源的合理利用。


凯亿兴科技(保定市分公司)位于安国市吉运街与中心大街交叉口西南400米河西工业园区10幢,交通j i为便利。公司主要生产: 保定就近5mm铅板、保定本地附近CT铅门等。公司可根据客户要求来图或来料加工产品,我们刻意于精益求精,互惠互利,共同发展的关系。公司遵循现代化管理理念,稳定的产品质量,优良的服务和以人为本,诚信为本、科技为魂、创新为源,力争双赢的经营理念,提供优良的产品和完善的服务,与客户朋友和各界同仁共同发展。

焊管“无缝化”的含义焊管和无缝管相比, 的区别是焊管有一道焊缝。由于有了焊缝,使外形凸出高于母材很多,明显地看出了“缝”;同时,内部物理性质上也产生了变化。如果能够在这两个方面—外在与内在,都能使焊缝与母材相同、相近或者相等母材性能,等同于无缝,这就是“无缝化”的含义。“无缝化”的两个方面如上所述,焊管无缝化包含两个方面的内涵,几何无缝化,使焊缝余高尽可能小;物理无缝化,使焊缝(包括周围热影响区)的物理性能趋于与母材一致。焊管的几何无缝化光滑地掉焊缝处因挤压焊接后所形成的外毛刺和内毛刺,使焊管在几何外形上几乎看不到焊缝。我国和美国标准中内毛刺的残留高度大致上规定了两档精度: 档(O.127 mm;第二档0.254 mm)。
焊管的物理无缝化几何无缝化处理后的焊管虽然外表上已几乎看不到焊缝,但焊缝内部的金相组织与母材仍有较大区别,焊缝区的机械性能较低。为此,需要经过热处理细化焊缝区的晶粒、去除焊接应力,实现与母体金相组织、机械性能的一致化,这个过程我们称之为焊管的物理无缝化。碳钢管通常采用退火处理,而不锈钢则采用固溶处理。几何无缝化—内外毛刺技术通常一个完整的内毛刺系统由刀具、支持系统和调控系统三个部份组成,其技术关键在于刀具的形状和寿命。内毛刺的余高一般控制在0.2 mm以内,甚至0.1 mm以内。外毛刺技术较为简单,于管体外装外毛刺刮刀即可。物理无缝化—焊缝退火处理在高频焊接过程中,由于趋肤效应、临近效应和热传导的综合作用,造成了管坯边缘附近的温度分布梯度,形成了熔化区、部分熔化区、过热组织区、正火区、不完全正火区、回火区等特征区域。其中过热区组织由于焊接的温度在1100℃以上,奥氏体晶粒急剧长大,冷却后晶粒粗大,在一定的化学成分和冷速条件下还会形成硬而脆的晶相。此外,由于温度梯度的存在也会产生焊接应力。其综合结果,焊缝区的综合机械性能比母材低。焊管物理无缝化就是通过焊缝热处理,达到应力、均化和细化组织、提高焊接热影响区综合机械性能的目的,而其根本目的是应力。
焊管的物理无缝化几何无缝化处理后的焊管虽然外表上已几乎看不到焊缝,但焊缝内部的金相组织与母材仍有较大区别,焊缝区的机械性能较低。为此,需要经过热处理细化焊缝区的晶粒、去除焊接应力,实现与母体金相组织、机械性能的一致化,这个过程我们称之为焊管的物理无缝化。碳钢管通常采用退火处理,而不锈钢则采用固溶处理。几何无缝化—内外毛刺技术通常一个完整的内毛刺系统由刀具、支持系统和调控系统三个部份组成,其技术关键在于刀具的形状和寿命。内毛刺的余高一般控制在0.2 mm以内,甚至0.1 mm以内。外毛刺技术较为简单,于管体外装外毛刺刮刀即可。物理无缝化—焊缝退火处理在高频焊接过程中,由于趋肤效应、临近效应和热传导的综合作用,造成了管坯边缘附近的温度分布梯度,形成了熔化区、部分熔化区、过热组织区、正火区、不完全正火区、回火区等特征区域。其中过热区组织由于焊接的温度在1100℃以上,奥氏体晶粒急剧长大,冷却后晶粒粗大,在一定的化学成分和冷速条件下还会形成硬而脆的晶相。此外,由于温度梯度的存在也会产生焊接应力。其综合结果,焊缝区的综合机械性能比母材低。焊管物理无缝化就是通过焊缝热处理,达到应力、均化和细化组织、提高焊接热影响区综合机械性能的目的,而其根本目的是应力。

